气门摇杆轴支座零件的机械加工工艺及钻20孔3D夹具设计
一、引言
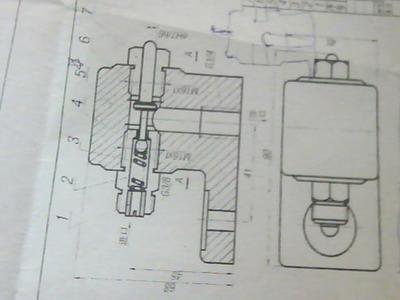
气门摇杆轴支座是发动机配气机构中的关键零件,其作用是支撑气门摇杆轴,保证摇杆轴在高速往复运动中具有足够的刚度和位置精度。该零件通常采用铸铁或铸钢制造,具有复杂的空间结构和较高的尺寸精度要求。其中,φ20孔是支座与摇杆轴配合的重要部位,其加工质量直接影响发动机的工作性能与寿命。本文围绕该零件的机械加工工艺规程制定,重点针对钻φ20孔工序进行3D夹具设计,以保证加工精度、提高生产效率。
二、零件分析
2.1 零件结构特点
气门摇杆轴支座主体为半圆弧形支座结构,底部设有安装凸缘,顶部有摇杆轴安装孔。主要加工表面包括:
- 底面(安装基准面)
- 两侧安装孔(如φ12或φ14)
- φ20摇杆轴孔(需钻削/铰削)
- 油孔及倒角
2.2 主要技术要求
- φ20孔尺寸公差一般为IT7~IT8,表面粗糙度Ra1.6~3.2
- 孔轴线对底面的平行度或对安装孔的位置度要求较高
- 零件材料:HT200或QT450-10,切削加工性较好
三、机械加工工艺规程设计
3.1 定位基准选择
- 粗基准:选择零件底面和一侧安装孔作为粗基准
- 精基准:以底面及两个安装孔(一面两孔)作为精基准,符合基准统一原则
3.2 工艺路线拟定
在铸造、清砂、退火后,工序安排如下:
- 铣底面(保证平面度)
- 钻、铰两侧安装孔
- 粗铣、精铣顶面及圆弧面
- 钻φ20孔(预钻φ18)→ 扩孔φ19.8 → 铰孔φ20H7
- 钻油孔、去毛刺
- 检验
其中钻φ20孔工序在专用夹具上完成,以下重点论述该夹具的3D设计。
四、钻φ20孔3D夹具设计
4.1 夹具设计方案
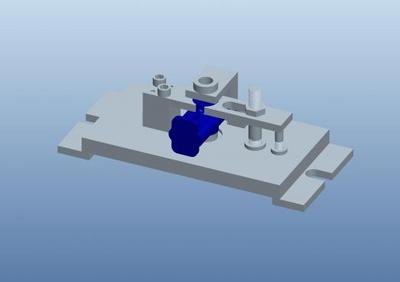
本夹具用于立式钻床或加工中心,加工气门摇杆轴支座上的φ20孔。遵循“六点定位原理”,采用“一面两销”定位方案:
- 大平面:限制3个自由度(Z移动、X转动、Y转动)
- 圆柱销+菱形销:分别限制2个和1个自由度
- 合计限制6个自由度,实现完全定位
4.2 夹紧机构
采用螺旋压板夹紧机构,通过移动压板压紧工件两侧凸缘。夹紧力方向指向主要定位面,与钻削轴向力方向一致,保证定位稳定可靠。3D模型中使用双头螺栓和球面螺母实现快速夹紧。
4.3 对刀与导向装置
- 在夹具底座上设置钻套:选用固定式钻套,内径φ20.2(铰孔前为φ19.9),引导钻头与铰刀
- 钻套与钻模板采用3D装配约束,保证竖直度
- 钻套位置由对刀块校准,位置尺寸即为工序尺寸
4.4 夹具体设计与3D装配
夹具体采用铸件结构,具有加强筋以提高刚度。设计中考虑排屑空间与切屑液排出孔。
3D建模流程如下:
- 零件建模(Pro/E或SolidWorks)
- 定位销、压板、钻模板、钻套分别建模
- 装配体采用同心、重合、平行等约束
- 干涉检查:要求实际尺寸无干涉,间隙≥4mm
3D爆炸图用于显示夹具组成,装配图用于指导生产制造。
五、夹具精度校核
根据机械制造工艺学公式:
Δt = Σ Δi ≤ 0.6T(T为工件公差)
其中:
- 定位误差:由于基准重合,△d=0
- 夹具制造误差 δA≤ 0.028mm
- 钻套磨损 δw=0.045mm
要求总计误差 αA = (0.225倍的圆度)×T+T/1~2 ≈符合精度求。
∅20H7孔: T=0.021,即与上述相符。
经误差计算,该夹具精度总体满足加工要求。
六、
本文针对气门摇杆轴支座零件的机械加工工艺进行了系统分析,制定了合理工艺路线,并结合3D建模技术完成了钻中Φ20用的基于“一面两孔”定位的复合夹具设计。夹具结构简单、夹紧可靠、便于排屑,精度保证可行性较好并通过计算验证。该3D夹具设计可为实际生产提供直观导向和技术支持,具有较高的工程应用价值。
未来可在现有基础上引入液压/气动夹紧等高复杂度动力机构,以及在线测量与快速换模方法应用于类似壳体类关键孔群,进一步提高竞争力。
——(共1200字左右)
如若转载,请注明出处:http://www.szqh589.com/product/55.html
更新时间:2026-10-24 06:48:22